Curiosità
di Redazione Picenotime
Quali aree di uno stabilimento richiedono procedure di pulizia dedicate, e non semplicemente più frequenti? Quelle in cui lo sporco è tecnico: oli, polveri fini, residui chimici, detriti di imballo. Lì la pulizia incide su infortuni, difetti di prodotto e fermi impianto, quindi va scritta come procedura — accessi, metodo, prodotti, verifica. Le zone che quasi sempre ne hanno bisogno sono sei: linee e macchine, pavimenti e vie di transito, logistica e baie di carico, aree tecniche, reparti chimici e verniciatura, aree sensibili per la qualità.
Il destinatario di queste pagine è chi in uno stabilimento dell'area torinese governa HSE, qualità, manutenzione o facility. In molte realtà piemontesi il piano di pulizia resta un documento unico, con frequenze diverse applicate allo stesso metodo. Fra una lavorazione meccanica, una baia di carico e un locale compressori non cambia però la quantità di sporco: cambia la sua natura. Nelle prossime sezioni trovate gli indicatori per riconoscere le aree critiche, le procedure che ciascuna richiede e gli errori che tornano a ogni audit.
La pulizia ordinaria rimuove lo sporco comune da superfici che non interagiscono con il processo: uffici, corridoi amministrativi, sale riunioni. Obiettivo dichiarato decoro e igiene di base, metodo standard, controllo prevalentemente visivo. Funziona bene finché lo sporco resta sporco.
La pulizia a procedura nasce invece da una criticità identificata — contaminazione del prodotto, scivolamento, accumulo di polveri, corrosione, guasto elettrico — e definisce in anticipo cinque elementi: chi può entrare nell'area e con quali dispositivi di protezione; in quale finestra temporale, se a impianto fermo, a cambio turno o a fine ciclo; con quale metodo e attrezzatura dedicata; con quali prodotti compatibili con materiali e residui; con quale verifica di efficacia e relativa registrazione. Se uno dei cinque manca, non è una procedura: è una buona abitudine. E le buone abitudini saltano il venerdì sera, quando il turno è in ritardo.
Vale la pena tenere distinte anche tre parole che vengono spesso sovrapposte, perché cambiano strumenti, tempi e costi. Pulizia è rimozione meccanica dello sporco visibile. Sanificazione aggiunge la riduzione della carica microbica su superfici già pulite, e presuppone quindi un passaggio precedente. Pulizia profonda è un intervento periodico su punti che la routine non raggiunge: sottomacchina, canaline, guide, intradossi, superfici alte. Confonderle significa pagare per un servizio e riceverne un altro.
Nella pratica del sopralluogo bastano cinque domande per capire se un reparto va staccato dal piano generico.
Il contaminante è tecnico? Oli, lubrorefrigeranti, emulsioni, polveri metalliche, residui di vernice o solventi non si trattano con un detergente multiuso: richiedono compatibilità chimica e gestione del rifiuto prodotto.
Si lavora vicino a macchine e impianti? Quadri elettrici, sensori, fotocellule, nastri, isole robotizzate: acqua e aria compressa possono creare danni superiori allo sporco rimosso.
Esiste un rischio specifico per chi opera? Scivolamento su film oleoso, esposizione a sostanze, presenza di polveri potenzialmente esplosive, tagli su trucioli e bordi vivi.
C'è un vincolo di qualità? Contatto con il prodotto, con l'imballo primario, con semilavorati sensibili alla contaminazione incrociata.
Serve una finestra operativa? Se l'intervento può avvenire solo a impianto fermo e con il coordinamento della manutenzione, quella pulizia è già, di fatto, una procedura di sicurezza.
Una sola risposta affermativa basta per assegnare all'area una scheda dedicata, con responsabile, tempi, attrezzatura riservata e criterio di accettazione.
È anche il motivo per cui, in contesti produttivi, la scelta del fornitore pesa più del prezzo orario. Servono procedure scritte, attrezzature idonee alla specifica area, personale formato sugli accessi e disponibilità reale sui turni: negli stabilimenti torinesi, dove convivono lavorazioni meccaniche, logistica e spazi civili, la flessibilità oraria conta quanto la competenza tecnica.
Su questo terreno operano imprese strutturate dell'area, come Attiva Srl, che dichiara oltre vent'anni di attività nei servizi di pulizia professionali e un sistema di gestione della qualità certificato ISO 9001, accanto a servizi ambientali e soft facility. Sul piano operativo, l'azienda indica per alcuni cantieri l'impiego di soluzioni chemical free ottenute per elettrolisi di acqua e sale, con detergenti tradizionali riservati ai casi indispensabili e gestiti tramite dosaggio automatico. Dove applicabile, un approccio di questo tipo alleggerisce anche stoccaggio e gestione delle schede di sicurezza.
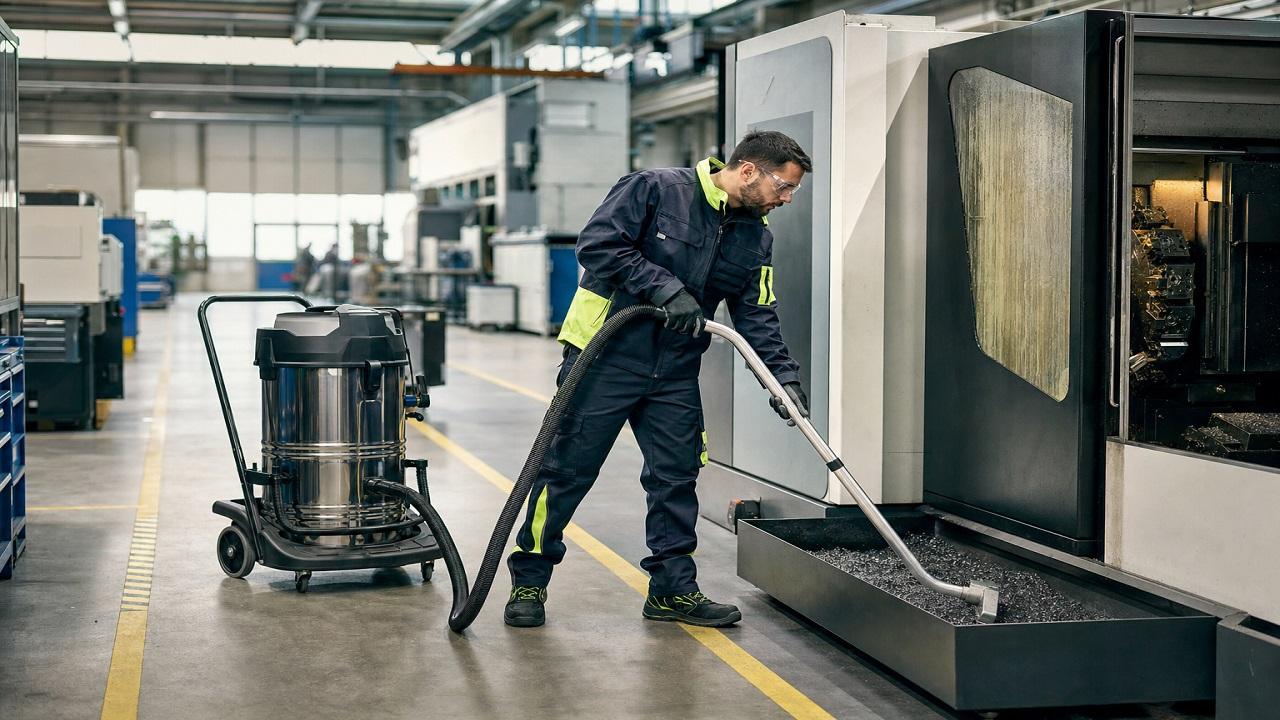
Nei reparti di lavorazione lo sporco è il sottoprodotto del ciclo: trucioli, polveri metalliche, nebbie oleose che si depositano su carter e protezioni, spray protettivi che induriscono nel tempo. L'errore più frequente è lavare. L'acqua tende a spingere i residui dove non si vedono — sotto i basamenti, dentro le canaline, lungo le guide — e in presenza di emulsioni può favorire ossidazioni e incrostazioni.
In molti impianti conviene quindi impostare la sequenza al contrario rispetto all'abitudine: prima aspirazione industriale con separazione dei liquidi, poi sgrassaggio localizzato con prodotti compatibili con guarnizioni, verniciature e materiali plastici. Trucioli e assorbenti usati sono rifiuti e vanno raccolti in contenitori identificati, non nel sacco generico del reparto. Ogni intervento su macchina va concordato con la manutenzione: area delimitata, macchina in condizione di sicurezza, prevenzione del riavvio accidentale in linea con le procedure aziendali di sezionamento e riarmo. Un addetto alle pulizie che infila un panno in una zona di lavoro non messa in sicurezza è fra gli scenari peggiori che un responsabile di stabilimento possa trovarsi davanti.
C'è poi un ritorno che raramente entra nelle valutazioni di budget. La pulizia sistematica di protezioni, guide, ventole e zone di accumulo riduce surriscaldamenti, letture errate dei sensori e microfermate. Non è manutenzione, ma le assomiglia abbastanza da meritare lo stesso livello di pianificazione: frequenze fissate, responsabilità assegnata, registrazione dell'intervento.
Il rischio di caduta in piano da scivolamento rientra nel perimetro del D.Lgs. 81/08 e il datore di lavoro è obbligato a valutarlo, individuando misure di miglioramento adeguate. Nella pratica di molti stabilimenti meriterebbe più attenzione di quanta ne riceva, perché il suo peso è consistente: in Italia le cadute in piano sono indicate come terza causa di infortunio in tutti i comparti produttivi, con circa il 15% degli infortuni di cui sono note le cause, e possono generare assenze medie di 38 giorni — durata superata soltanto dalle cadute dall'alto, intorno ai 47 giorni, e dagli infortuni per impiglio o aggancio, intorno ai 49. Già l'articolo 7 del DPR 303/1956, poi ripreso e modificato, prescriveva pavimenti fissi, stabili e antisdrucciolevoli, privi di cavità o protuberanze pericolose e non ingombrati da materiali che ostacolino la circolazione. Il principio è rimasto; il modo di rispettarlo va scritto.
Riguarda anche chi pulisce, non soltanto chi transita. Nel settore delle pulizie la maggior parte degli infortuni resta di lieve entità, ma si registrano anche casi gravi e mortali: un motivo in più per procedurizzare le aree a rischio invece di affidarle al buon senso. Non a caso il tema delle cadute, degli scivolamenti e degli inciampi — pavimenti, ostacoli, scale, lavoro in elevazione — è al centro delle indicazioni INAIL sulle attività di pulizia e disinfezione diffuse nel 2024.
Tradotto in procedura: corridoi, aree di transito dei carrelli elevatori, attraversamenti pedonali e rampe non si trattano come il pavimento di un ufficio. Serve rimozione del film oleoso con sgrassanti dosati correttamente — un eccesso di prodotto lascia una pellicola che peggiora l'aderenza invece di migliorarla — asciugatura effettiva, segnalazione dell'area e tempi di riapertura definiti. Lavasciuga con lame in buono stato per la manutenzione quotidiana, monospazzola per i ripristini, aspiraliquidi per gli sversamenti: attrezzature diverse per obiettivi diversi, non intercambiabili.
Gli ingressi dal piazzale meritano una riga a parte. Portano dentro sporco abrasivo che consuma la pavimentazione e si ridistribuisce lungo tutti i percorsi: barriere assorbenti dimensionate sul passaggio reale e frequenze aumentate nei mesi piovosi sono spesso più efficaci di un lavaggio generale programmato una volta al mese. Il rischio, quando le persone addette lavorano di corsa, è la pulizia cosmetica: pavimento lucido e film residuo intatto.
Qui lo sporco è leggero ma mobile: polveri da cartone, frammenti di film estensibile, schegge di pallet, tracce di pneumatici. Si solleva al passaggio dei mezzi e finisce sui prodotti finiti. La procedura tipica prevede pulizia per zone, sincronizzata con il picking per non bloccare le operazioni, e piani distinti per le altezze, perché il ripasso delle scaffalature alte richiede attrezzature e autorizzazioni diverse rispetto al pavimento.
Le baie di carico sono il punto di frizione. Vale la pena immaginare una sequenza che in molti magazzini si ripete: pioggia da due giorni, un fusto sbeccato che perde poco, un pallet rotto lasciato a bordo rampa. Nessuno dei tre eventi, preso da solo, giustifica una chiamata. Insieme producono una superficie viscida in un punto di passaggio obbligato, con un gradino e poca luce. Il costo non è il tempo di pulizia: è l'infortunio, il verbale, la baia ferma. Per questo in banchina funziona meglio prevedere interventi rapidi ricorrenti dentro il turno, con kit di assorbenti a portata di mano e una responsabilità assegnata, piuttosto che una pulizia profonda settimanale.
L'altro criterio, altrettanto pratico, riguarda i percorsi: separare il flusso sporco che arriva dall'esterno da quello pulito che entra in produzione. Attrezzature distinte, panni con codifica colori differente, carrelli che non attraversano la soglia. È una misura a costo quasi nullo che riduce la contaminazione incrociata più di molte frequenze aggiuntive.
In questi locali la pulizia è prevenzione guasti. La polvere depositata su griglie di ventilazione, alette di raffreddamento e filtri riduce lo scambio termico e porta a surriscaldamenti, interventi delle protezioni, fermi improvvisi nella settimana più calda dell'anno. La regola operativa è lavorare a secco, con aspirazione controllata e filtrazione adeguata, evitando acqua e getti in prossimità di componenti in tensione e confinando l'area per non disperdere le polveri nei reparti vicini.
Ogni accesso a cabine e locali tecnici andrebbe autorizzato: permesso di lavoro, referente d'impianto, elenco esplicito di ciò che si può toccare e di ciò che si può solo osservare. La pulizia di filtri e griglie va pianificata e registrata, perché il valore sta nella continuità e non nel singolo intervento straordinario. Una scheda datata appesa al gruppo di trattamento aria dice più di dieci righe di capitolato.
Solventi, nebbie oleose, residui appiccicosi, prodotti corrosivi: in queste aree la compatibilità viene prima dell'efficacia. Un detergente troppo alcalino su alluminio anodizzato, un solvente aggressivo su guarnizioni in elastomero, un prodotto acido su superfici zincate producono danni costosi, generati con le migliori intenzioni. La procedura deve indicare il prodotto ammesso per ciascuna superficie, la diluizione, la ventilazione necessaria e i dispositivi di protezione individuale, con le schede di sicurezza accessibili sul posto e non archiviate in ufficio.
L'altro punto critico è il rifiuto. Panni, assorbenti, filtri di cabina e residui di lavaggio contaminati non seguono il flusso dei rifiuti generici: vanno separati, identificati e conferiti in linea con le procedure aziendali. Nelle cabine e nelle aree di preparazione la pulizia programmata ha poi un effetto diretto sui difetti di finitura — inclusioni, puntinature, colature — e questo la rende un'attività di qualità prima ancora che di igiene. Chi tiene un registro dei difetti se ne accorge confrontando i picchi con la data dell'ultima pulizia profonda.
Dove il ciclo genera polveri fini potenzialmente combustibili, l'accumulo su travi, cavidotti e superfici alte non è una questione estetica. ATEX è il quadro normativo europeo per la prevenzione delle esplosioni nei luoghi di lavoro e per la certificazione delle apparecchiature destinate ad ambienti potenzialmente esplosivi; si fonda sulle direttive 2014/34/UE e 1999/92/CE, su norme tecniche armonizzate pubblicate in Italia da CEI e UNI e, sul piano nazionale, sul Titolo XI del D.Lgs. 81/2008, articoli 287-297. La classificazione delle zone è un tema tecnico e di competenza del servizio di prevenzione e protezione, non un giudizio che si improvvisa in reparto.
Per chi organizza le pulizie le ricadute sono però molto concrete e si riducono a poche decisioni. Prima: sapere se l'area è classificata e dove, chiedendolo a chi ha redatto il documento. Seconda: impiegare solo attrezzature idonee alla classificazione dell'area. Terza: escludere i metodi che possono sollevare nubi di polvere o generare inneschi, privilegiando l'aspirazione con sistemi adeguati. Quarta: registrare gli interventi di rimozione sulle superfici alte, che diventano una voce di piano con propria periodicità. In un sopralluogo fatto bene, la prima di queste domande arriva entro i primi dieci minuti.
Sono le aree che le persone usano come termometro dell'attenzione dell'azienda, e i segnali che contano sono pochi e sempre gli stessi: assenza di odore, superfici asciutte, punti di contatto puliti al tatto, consumabili reintegrati, niente velature su specchi e rubinetterie. Le frequenze vanno tarate sul numero di utilizzatori per turno, non sui metri quadri: uno spogliatoio da cento persone su tre turni non è paragonabile a un bagno di reparto usato da otto.
La regola che non conviene negoziare è la separazione delle attrezzature: panni e frange con codifica colori, carrelli dedicati, materiali che non transitano fra servizi igienici, mensa e reparti produttivi. È la misura più semplice contro la contaminazione incrociata, ed è anche la prima a saltare quando si lavora di fretta e il materiale pulito in dotazione è insufficiente. Verificare le scorte di panni è un controllo banale che previene problemi seri.
Nelle zone a contaminazione controllata — confezionamento, riempimento, aree a contatto con prodotto o imballo primario — la logica cambia ancora. Non basta pulire bene: occorre poterlo dimostrare. Segregazione fisica delle aree, flussi separati fra sporco e pulito, materiali dedicati che non escono dal perimetro, registrazioni degli interventi e criteri di accettazione stabiliti prima e verificati dopo.
La verifica può essere un'ispezione visiva strutturata su punti predefiniti, un controllo con torcia radente sulle superfici, o dove il sistema qualità lo prevede un monitoraggio interno con tampone. Il punto non è la sofisticazione dello strumento, ma il fatto che il criterio esista e sia scritto: pulito non è un giudizio, è una soglia.
Zonizzazione del rischio: una planimetria con le aree classificate per criticità, aggiornata quando cambia il layout e non una volta l'anno.
Frequenze e finestre operative: cosa si fa in produzione, cosa a impianto fermo, con quale preavviso alla manutenzione.
Metodo e attrezzatura per zona: aspirazione o lavaggio, codifica colori, carrelli separati, divieti espliciti dove servono.
Prodotti e compatibilità: elenco autorizzato per superficie, diluizioni, schede di sicurezza consultabili in reparto.
Gestione rifiuti e sversamenti: kit posizionati dove servono, responsabilità assegnate, tempo di risposta atteso.
Accessi, formazione e verifiche: chi entra dove e con quali dispositivi, lungo quali percorsi, con quali controlli periodici.
Tre indicatori minimi bastano a capire se il sistema regge, e puntano tutti nella stessa direzione: meno infortuni, meno fermi, meno rilievi in audit. Il primo è la percentuale di interventi eseguiti davvero nella finestra concordata. Il secondo è il numero di non conformità che si ripetono sulla stessa area nell'arco di tre mesi. Il terzo è il tempo di risposta agli sversamenti segnalati. Quando peggiorano, la causa è quasi sempre organizzativa — turni compressi, materiali insufficienti, coordinamento assente — molto raramente la volontà degli operatori.
È un intervento definito in anticipo su cinque punti: chi accede all'area e con quali dispositivi di protezione, in quale finestra temporale, con quale metodo e attrezzatura dedicata, con quali prodotti compatibili, con quale verifica registrata. Nasce da un rischio identificato — contaminazione, scivolamento, guasto — non dalla superficie da trattare.
Quando ricorre almeno una condizione fra queste: contaminante tecnico, vicinanza a macchine e impianti sensibili, rischio specifico per gli operatori, vincolo di qualità per contatto con prodotto o imballo, necessità di lavorare a impianto fermo. Una sola risposta affermativa giustifica responsabile, tempi, attrezzatura riservata e criterio di accettazione propri.
Con sgrassante dosato correttamente, perché l'eccesso di prodotto lascia una pellicola che riduce l'aderenza, poi aspirazione o raccolta del residuo, asciugatura effettiva, segnalazione dell'area e tempo di riapertura definito. Lavasciuga per la routine, monospazzola per i ripristini, aspiraliquidi per gli sversamenti: strumenti diversi, non alternativi.
La pulizia rimuove meccanicamente lo sporco visibile. La sanificazione riduce la carica microbica su superfici già pulite, quindi presuppone il passaggio precedente. La pulizia profonda è periodica e raggiunge punti che la routine salta: sottomacchina, canaline, guide, intradossi, superfici alte. Cambiano strumenti, tempi, competenze e costi.
Un sopralluogo utile non misura solo superfici. Dovrebbe uscire con una mappa delle aree critiche, l'elenco dei vincoli d'impianto, le zone interdette senza permesso di lavoro, le finestre temporali reali per ciascun reparto, le compatibilità chimiche da rispettare e il criterio con cui verrà verificato il risultato. Se un preventivo arriva prima che qualcuno abbia chiesto quali aree richiedono la macchina ferma, la valutazione del fornitore è già conclusa.
Gli stabilimenti dell'area torinese hanno una caratteristica che complica il quadro e insieme lo rende interessante: dentro lo stesso perimetro convivono lavorazioni meccaniche, logistica, aree tecniche e spazi civili, con turni che lasciano margini stretti. Chi governa sicurezza, qualità e manutenzione non ha bisogno di più ore di pulizia. Ha bisogno che le ore giuste finiscano nelle aree giuste, con il metodo giusto, e che tutto questo stia scritto da qualche parte prima che sia un audit — o un infortunio — a chiederlo.
commenti 0****