Curiosità
di Redazione Picenotime
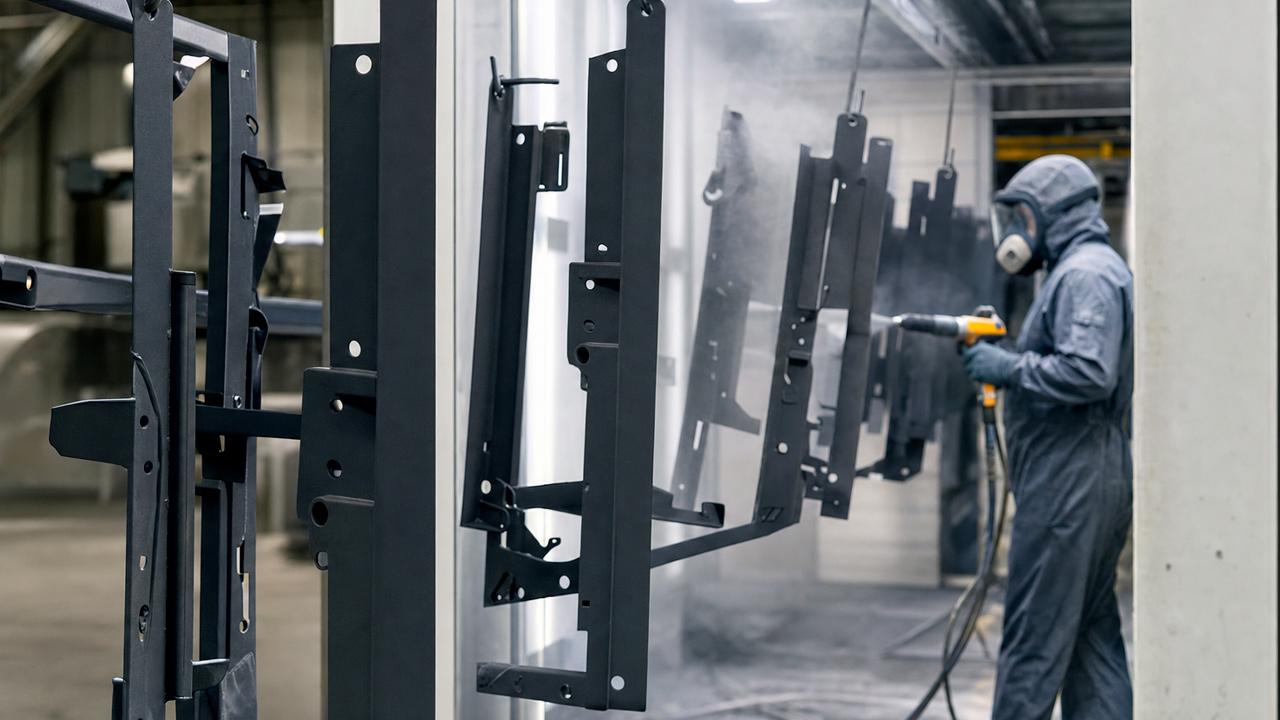
Quanto incide la scelta del ciclo di verniciatura sulla vita utile di un componente metallico? Molto più del colore. Un ciclo sotto-specificato espone il pezzo a un degrado precoce; uno sovra-dimensionato erode margine e allunga i tempi. La decisione si prende a monte, in ufficio tecnico, traducendo ambiente d'uso e durata attesa in requisiti misurabili prima ancora di discutere di RAL.
Il tema tocca da vicino il tessuto metalmeccanico italiano, dai distretti del Centro alle officine che lavorano per committenti delle aree costiere e industriali: piccole e medie imprese che progettano carpenteria, telai, arredo urbano, macchine e sottogruppi, e poi affidano la finitura all'esterno. In quel passaggio si gioca una parte consistente della qualità percepita del prodotto finito. E, quando qualcosa non funziona, anche la responsabilità verso il cliente.
Prima di entrare nel dettaglio, vale la pena fissare l'ordine logico delle scelte. Chi deve definire un ciclo protettivo su componenti metallici procede, di norma, così:
individua la classe di corrosività dell'ambiente di destinazione (la corrosione atmosferica è classificata da C1 a CX) e verifica se il componente lavorerà invece interrato o immerso, condizione che ha classi dedicate;
dichiara la durabilità attesa, cioè per quanto tempo il rivestimento deve conservare la funzione protettiva;
descrive il tipo di superficie da proteggere e le sollecitazioni meccaniche e chimiche previste;
mette sul tavolo i vincoli di processo: volumi, dimensioni, mascherature, tolleranze, imballo;
concorda i controlli, a partire dalla misura dello spessore dopo la polimerizzazione, che si esegue con strumenti non distruttivi.
Corrosività ambientale, tipo di superficie, durabilità richiesta e pianificazione del processo applicativo sono, nella pratica della protezione anticorrosiva, i quattro elementi da considerare insieme. Scriverli in specifica costa qualche riga. Non scriverli costa, prima o poi, molto di più.
Nella quotidianità il colore resta il primo argomento di discussione tra committente e verniciatore. Il RAL, il grado di brillantezza, l'effetto goffrato. Tutto legittimo. Insufficiente. Tutte le strutture in acciaio e gli impianti esposti all'atmosfera, immersi o interrati sono soggetti agli effetti della corrosione e devono essere protetti lungo l'intero ciclo di vita: è il presupposto su cui poggia l'impianto normativo del settore, ed è la ragione per cui un rivestimento non può essere trattato come una voce di finitura.
La distanza tra le due letture si misura nei costi del guasto. Un difetto estetico si contesta e si ritocca, al limite si riverniciava il lotto. Un cedimento della protezione si manifesta dopo la consegna, sul campo, spesso su prodotti già installati: interventi in garanzia, smontaggi, discussioni su chi debba pagare. Chi progetta lo sa. Eppure la specifica che arriva al terzista continua spesso a limitarsi a poche parole: verniciatura a polvere, RAL 7016 opaco.
Da lì nasce l'errore più diffuso: scegliere una polvere invece di definire un requisito. La polvere è il mezzo. Il requisito è la prestazione attesa in un determinato ambiente, per un determinato orizzonte temporale, con determinate sollecitazioni. La domanda da porsi è un'altra: dove vivrà quel pezzo, e per quanto tempo?
Chi redige una specifica può partire da cinque informazioni. Nessuna richiede competenze di chimica dei rivestimenti: richiedono conoscenza del prodotto e del suo impiego reale, che è patrimonio del committente più che del verniciatore.
Ambiente di esercizio. Interno riscaldato, interno non riscaldato dove può formarsi condensa, esterno urbano, esterno industriale, costiero. Il salto tra queste condizioni cambia l'impostazione dell'intero ciclo.
Sollecitazioni meccaniche. Urti in movimentazione, sfregamento, montaggi e smontaggi ripetuti, appoggio su superfici abrasive. Un pannello fisso di quadro elettrico e una sponda di rimorchio difficilmente possono condividere la stessa specifica.
Agenti chimici. Detergenti della pulizia periodica, oli, carburanti, fertilizzanti, prodotti di lavaggio industriale. Capita che sia il protocollo di manutenzione del cliente finale a sollecitare il film più dell'ambiente in cui il pezzo è installato: un telaio lavato ogni settimana con un alcalino aggressivo lavora in condizioni diverse da quelle ipotizzate in offerta.
Geometria del pezzo. Spigoli vivi, scatolati, sottosquadri, cordoni di saldatura, zone d'ombra per l'applicazione elettrostatica, punti in cui l'acqua può ristagnare.
Vincoli di processo. Volumi e cadenze, dimensioni e peso, superfici da mascherare, filettature e accoppiamenti con tolleranze strette, requisiti di imballo e stoccaggio.
Queste cinque voci, messe per iscritto, valgono più di dieci telefonate. E cambiano radicalmente la fase di selezione del fornitore: quando si confrontano reparti specializzati in verniciatura industriale a polvere per componenti metallici conto terzi, a parità di informazioni fornite le offerte diventano comparabili, le differenze tecniche emergono in fase di preventivo e non a produzione avviata, e si capisce subito chi propone un'architettura di ciclo e chi si limita a eseguire un ordine.
Classe di corrosività. Descrive quanto è aggressivo un ambiente verso le superfici metalliche. La corrosione atmosferica è suddivisa in classi da C1 a CX secondo la norma ISO 9223, e la classe indica il grado di protezione necessario contro la corrosione generata dalle impurità. Accanto alle categorie atmosferiche esistono quattro classi di immersione, dedicate alle costruzioni interrate o poste sott'acqua.
Durabilità attesa. È l'orizzonte temporale entro cui il rivestimento deve conservare la funzione protettiva. Non è una garanzia commerciale: è un parametro di progetto. La norma ISO 12944 indica come valutare il grado di corrosività dell'ambiente, come selezionare la durata prevista del rivestimento e come scegliere di conseguenza il sistema di trattamento protettivo più idoneo.
Tradotto in casistiche concrete, nella classificazione riferita a condizioni al di sotto dei 120 °C la C1 (corrosività trascurabile) copre i locali riscaldati pubblici e privati, come scuole e alberghi. La C2 (bassa) comprende zone rurali e a basso inquinamento, oltre ai locali non riscaldati in cui può formarsi condensa: magazzini, centri sportivi. La C3 (media) riguarda aree urbane e industriali con inquinamento moderato o bassa concentrazione di sale, e i locali con elevata umidità e un certo inquinamento dell'aria, come birrerie e caseifici. La C4 (grave) include aree industriali e zone costiere con concentrazione moderata di sale, impianti chimici, piscine.
Il vertice della scala si sdoppia, e la distinzione è preziosa in fase di capitolato. La C5-I descrive aree industriali con elevata umidità e clima aggressivo, con condensa sempre presente e inquinamento pesante. La C5-M descrive aree costiere e off-shore con elevata concentrazione di sale, anch'esse con condensa permanente e inquinamento pesante. Severità nominale simile, natura dell'aggressione diversa: dichiarare quale delle due si applica dice molto più che scrivere genericamente ambiente aggressivo. Per un'azienda che fornisce arredo urbano o strutture leggere lungo la costa adriatica, la differenza tra un'ipotesi C3 e un'ipotesi C4 o C5-M non è un dettaglio da lasciare all'interpretazione del fornitore.
La verniciatura a polvere è un processo elettrostatico. Le vernici in polvere sono solide al 100% e totalmente esenti da solventi: vengono applicate con pistola elettrostatica sul manufatto collegato a terra, che passa poi in forno, dove il film indurisce. La polimerizzazione avviene solitamente a temperature comprese tra 160 e 200 °C. Lo spessore del film indurito è convenzionalmente nell'ordine dei 60–80 micron, valore da leggere come riferimento d'uso comune e non come prescrizione universale: su requisiti protettivi più severi l'architettura del ciclo può essere impostata diversamente, ed è materia da concordare caso per caso.
La chimica della polvere va scelta in funzione dell'esposizione. Le formulazioni epossidiche hanno una resistenza scarsissima all'esposizione ai raggi UV, aspetto che ne limita l'impiego quando il componente resta all'aperto e la tenuta dell'aspetto conta; possono però raggiungere caratteristiche prestazionali interessanti anche con indurimenti a bassa temperatura, per esempio quindici minuti a 130 °C misurati sul metallo. È un'informazione utile quando il substrato, o un sottogruppo già assemblato, non tollera cotture spinte. Il criterio resta però lo stesso: si parte dall'ambiente di destinazione, non dall'abitudine del reparto.
Anche lo spessore merita una riga in specifica. Indicare un valore obiettivo con una tolleranza, e non un semplice minimo, in genere aiuta a tenere insieme protezione e funzionalità: su filettature, accoppiamenti e sedi di guarnizione un film più generoso del previsto può creare problemi in montaggio. Una parte delle criticità, spesso, si riduce già in progettazione, lavorando su raggiature, drenaggi e geometrie che non trattengono umidità. Un confronto anticipato con chi esegue la finitura, su questo, tende a ripagare.
Nei rapporti di fornitura conto terzi la variabile più instabile, per esperienza diffusa negli uffici acquisti, non è l'impianto: è la qualità delle informazioni che il committente mette sul tavolo. Un capitolato essenziale ma completo contiene poche voci ben scritte: materiale e stato superficiale del grezzo, con indicazione di eventuali residui di lavorazione; ambiente d'uso e classe di corrosività di riferimento; durabilità attesa; colore e grado di brillantezza; spessore obiettivo con tolleranze; zone da mascherare e superfici funzionali da preservare; criteri di accettazione; requisiti di imballo.
Conviene poi definire chi garantisce cosa. Nella prassi contrattuale il committente risponde in genere dello stato del pezzo che consegna — geometrie conformi al disegno, saldature eseguite come previsto, assenza di contaminazioni difficili da rimuovere — mentre il verniciatore risponde del processo: pretrattamento adeguato al substrato, parametri applicativi, curva di cottura, controlli, documentazione. Quando questa ripartizione resta implicita, ogni non conformità rischia di trasformarsi in un braccio di ferro.
Prima della produzione in serie, approvare una campionatura è una buona abitudine. Un pezzo di riferimento accettato da entrambe le parti — colore, brillantezza, aspetto ammesso, difettosità tollerata — sposta il giudizio dal soggettivo al comparabile. Può essere utile distinguere in modo esplicito i difetti che compromettono la protezione da quelli puramente estetici su superfici non in vista: due categorie con conseguenze diverse, che meritano criteri diversi.
La validazione di un ciclo si regge su controlli ripetibili e concordati in anticipo. Lo spessore del rivestimento in polvere, dopo la polimerizzazione, si misura con strumenti non distruttivi basati su principi magnetici, a correnti parassite o ultrasonici, a seconda del substrato. È la verifica più semplice e, non raramente, la più trascurata: andrebbe estesa anche alle zone meno comode da raggiungere, non solo alle superfici piane in vista.
Al di là della misura di spessore, cliente e fornitore possono concordare ulteriori verifiche, definendo in anticipo metodo e soglie di accettazione. Un test citato senza soglie non è un requisito: è un'ambiguità rinviata. E i risultati ottenuti in laboratorio vanno letti per quello che sono, confronti in condizioni controllate, da collegare sempre alla classe di corrosività dichiarata e all'impiego reale del componente.
Sul piano documentale, la registrazione dei parametri di lavorazione e degli esiti dei controlli è ciò che, in genere, rende un risultato ripetibile nel tempo. Esistono inoltre marchi di qualità internazionali dedicati al settore: QUALICOAT, riferito all'alluminio verniciato con prodotti liquidi o in polvere impiegato in architettura, e QUALISTEELCOAT, che fissa le regole per i verniciatori che applicano rivestimenti protettivi su acciaio ed è nato per sostenere la qualità dei sistemi di verniciatura, a polveri o a liquido, applicati alle nuove costruzioni in acciaio in funzione anticorrosiva.
Nella selezione di un partner di verniciatura industriale conta meno l'elenco delle attrezzature e più la capacità di ragionare sul pezzo. Alcune domande separano rapidamente i profili.
Come tradurreste il nostro ambiente d'uso in una proposta di ciclo, e con quali alternative di costo e di prestazione?
Come gestite mascherature, punti di appesa e superfici funzionali che devono restare libere da vernice?
Quali controlli eseguite in modo sistematico e quali documenti accompagnano la consegna?
Cosa cambia nel ciclo quando arriva un picco produttivo, e quali parametri restano comunque fissi?
Su quali substrati avete esperienza consolidata, e come varia il pretrattamento tra acciaio al carbonio, zincato e alluminio?
Un fornitore che risponde chiedendo a sua volta informazioni — disegni, destinazione d'uso, protocollo di pulizia del cliente finale — sta già lavorando bene in fase di offerta.
Le richieste di offerta che ottengono risposte rapide e affidabili contengono quasi sempre gli stessi elementi: disegno o modello 3D, materiale e stato del grezzo, quantità e frequenza dei lotti, finitura desiderata, requisiti prestazionali con classe di corrosività e durabilità attesa, indicazione delle zone critiche e delle superfici da mascherare, modalità di imballo e consegna. In assenza di questi dati il preventivo si costruisce su ipotesi prudenziali, quindi più costose, oppure su ipotesi ottimistiche, che generano varianti in corso d'opera.
Leggere un'offerta di verniciatura significa capire dove si concentra il costo, e raramente si concentra nella polvere. Pesano di più le mascherature manuali, il numero di strati, le movimentazioni e il carico dei telai, i controlli e le eventuali prove richieste, l'imballo protettivo. Confrontare due preventivi voce per voce ha senso solo se entrambi rispondono alla stessa specifica: altrimenti si stanno paragonando lavorazioni diverse sotto lo stesso nome.
Resta il punto di fondo: il ciclo protettivo è una decisione di progetto, con conseguenze misurabili sulla durata del prodotto e sul conto economico. Trattarlo come un acquisto a catalogo, deciso nell'ultimo passaggio prima della spedizione, è il modo più efficiente per pagarlo due volte.
commenti 0****