Curiosità
di Redazione Picenotime
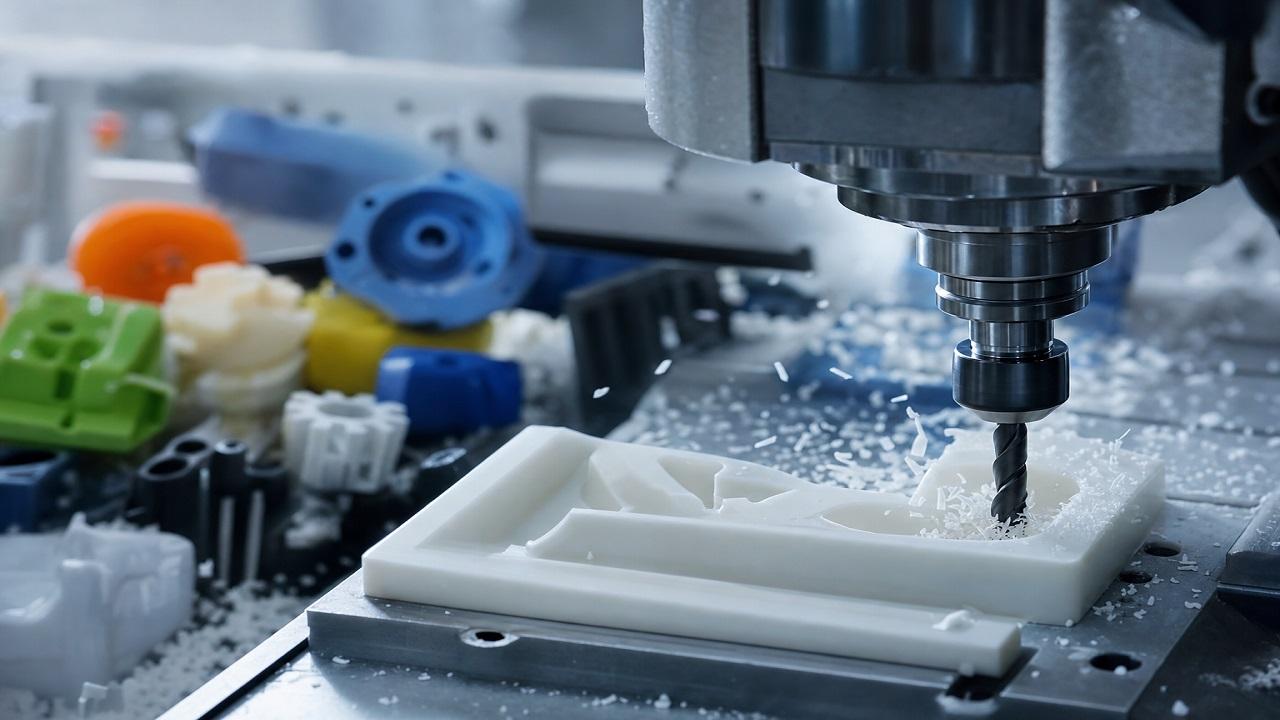
Quando un ufficio tecnico deve validare un componente in tecnopolimero prima di passare alla produzione industriale, la domanda più frequente è: conviene fresare un prototipo o aspettare uno stampo? La fresatura CNC di materie plastiche permette di ottenere pezzi funzionali, lavorati da un blocco pieno, utili a verificare attrito, tenuta e resistenza chimica prima di investimenti più impegnativi.
In sintesi: la lavorazione CNC applicata a polimeri e tecnopolimeri — POM, PEEK, PTFE, Nylon, PET, PVC, Vulkolan e materiali compositi — permette di ottenere componenti su misura con geometrie complesse e un buon livello di precisione, partendo da un blocco pieno anziché da uno stampo dedicato. Questa libertà geometrica rende la fresatura delle materie plastiche una delle vie più dirette per validare un progetto — attrito, tenuta, isolamento, resistenza chimica — prima di impegnarsi nella produzione in serie. Tra i pezzi tipici realizzati con questa lavorazione: bussole e cuscinetti, ingranaggi e rotori dentati, giunti e snodi, guide e supporti, carter e coperchi, anelli di tenuta.
Cos'è:
lavorazione per asportazione di truciolo su polimeri e tecnopolimeri tramite macchine CNC, partendo da un blocco pieno di materiale.
Quando conviene:
per prototipi funzionali, ricambi non più reperibili e piccole serie, quando realizzare uno stampo dedicato non è giustificato dai volumi.
Materiali tipici:
POM, PEEK, PTFE, Nylon, PET, PVC, Vulkolan e compositi rinforzati, ciascuno con comportamento meccanico, termico o chimico diverso.
Tolleranze realistiche:
dipendono da geometria e materiale; in assenza di indicazioni specifiche un margine nell'ordine di un decimo di millimetro è un riferimento ragionevole per molte lavorazioni.
Documentazione per settori regolati:
alimentare e dispositivi medici richiedono, oltre a un materiale idoneo, tracciabilità e documentazione di conformità specifiche.
Un pezzo in plastica fresato può servire a due scopi molto diversi. Il primo è mostrare un volume, verificare un ingombro, discutere un design in riunione: è il prototipo estetico, utile ma non impegnativo dal punto di vista tecnico. Il secondo è ben diverso — il prototipo funzionale viene montato su una macchina reale e deve comportarsi come il pezzo definitivo: sopportare carichi, attriti, temperature di esercizio, eventuale contatto con sostanze chimiche o alimenti. È su questa seconda categoria che la fresatura CNC rende davvero bene, perché permette di modificare una quota, uno spessore o un raggio di raccordo e ottenere rapidamente un nuovo pezzo da testare, senza dover rimettere mano a uno stampo.
Le piccole serie, a loro volta, giocano un ruolo particolare in questo percorso: non sono ancora la produzione industriale, ma coprono esigenze reali come ricambi per macchine non più a catalogo, retrofit di impianti esistenti o pre-serie da validare in campo prima del via libera definitivo. In tutti questi casi il principio di fondo resta lo stesso: verificare le prestazioni del componente prima di impegnarsi in un investimento più difficile da correggere in corsa.
Il motivo per cui questa lavorazione si presta bene a validare un progetto è relativamente semplice: la macchina lavora per asportazione da un blocco pieno, quindi ogni geometria disegnabile — sedi, cave, canali, interfacce con altri componenti — può essere realizzata senza dover prima impegnarsi nella realizzazione di uno stampo. Questo si traduce in una personalizzazione spinta: modifiche rapide a quote e accoppiamenti, utile proprio quando il progetto è ancora in fase di affinamento.
A questo si aggiunge l'ampiezza della scelta dei materiali. Si può lavorare dal POM, versatile e scorrevole, al PEEK, impiegato dove servono resistenza termica e prestazioni meccaniche elevate, passando per PTFE, Nylon, PET, PVC, Vulkolan e compositi rinforzati con fibre: ciascuno di questi polimeri porta in dote comportamenti meccanici, elettrici o chimici diversi. Bussole e cuscinetti, ingranaggi e rotori dentati, giunti e snodi, guide e supporti, carter e coperchi sono esempi tipici di componenti ottenuti con questa lavorazione: pezzi destinati a macchinari e impianti dove serve una geometria precisa, non disponibile a catalogo.
Non tutto, va detto, è privo di insidie. Le materie plastiche si deformano più facilmente dei metalli sotto il calore generato dall'utensile e possono produrre bave se la velocità di taglio non è calibrata correttamente. Nella lavorazione dei termoplastici è buona pratica usare utensili sempre affilati, spingere l'avanzamento quanto il materiale e l'utensile consentono per limitare lo sviluppo di calore, e garantire un flusso di refrigerante sufficiente ad allontanare rapidamente il truciolo, evitando che si impigli e rovini la superficie lavorata.
Conoscere questi limiti aiuta anche a impostare aspettative realistiche sulle tolleranze, uno degli aspetti meno intuitivi per chi si avvicina per la prima volta a questa lavorazione. In assenza di indicazioni specifiche sul disegno, un margine nell'ordine di un decimo di millimetro è un riferimento ragionevole per molte lavorazioni di fresatura; in condizioni favorevoli — geometria semplice, materiale stabile, attrezzaggio dedicato — alcune macchine possono scendere fino a pochi micron, ma si tratta di una prestazione da verificare caso per caso, non di un risultato scontato su ogni pezzo. In alcuni capitolati di produzione per componenti in plastica si fa riferimento alla norma ISO 2768 in classe media, con la richiesta che i bordi esposti risultino privi di bave e spigoli vivi: indicazioni utili da discutere con chi realizza il pezzo, più che regole valide in ogni contesto.
Senza entrare nei dettagli di un manuale di officina, alcuni ordini di grandezza aiutano a capire perché non tutti i materiali si fresano allo stesso modo. Per PA6, PA6-G e PA6,6 la velocità di taglio indicativa si colloca tra 250 e 500 metri al minuto, con un avanzamento fino a 0,5 millimetri per dente. Range simili valgono per POM-C e POM-H. Il PEEK, più rigido e termicamente più stabile, richiede invece velocità leggermente più contenute, indicativamente tra 180 e 450 m/min, mantenendo comunque un avanzamento massimo dello stesso ordine di grandezza. Sono valori di partenza da adattare a tipo di utensile, geometria del pezzo e raffreddamento disponibile, non parametri fissi da applicare automaticamente.
Guide lineari, pattini, slitte e stelle di trasferimento sono componenti dove la plastica tecnica può offrire vantaggi rispetto al metallo, soprattutto quando serve ridurre l'attrito di scorrimento o resistere all'usura nel tempo senza ricorrere a lubrificazioni complesse. Bussole e cuscinetti in tecnopolimero vengono progettati proprio con questo obiettivo. In fase di progettazione conviene prestare attenzione a dettagli che in fresatura incidono parecchio sul risultato: raggi di raccordo generosi, spessori minimi compatibili con la rigidità dell'utensile e superfici di contatto pulite, senza spigoli vivi che favoriscano l'usura localizzata.
Da verificare sul prototipo: il comportamento dopo ore di funzionamento continuo, la tenuta delle quote e la fluidità dell'accoppiamento con l'albero o la guida, prima di passare alla piccola serie.
Nei quadri elettrici e nelle macchine automatiche la plastica entra in gioco spesso per una ragione precisa: il dielettrico. Un distanziale, un supporto o una maschera di foratura in tecnopolimero isola elettricamente, pesa meno del metallo e può essere prodotto su misura anche in lotti piccolissimi, utile quando un impianto richiede un accessorio che nessun catalogo standard offre.
Da verificare sul prototipo: la tenuta dimensionale alla temperatura di esercizio prevista e la resistenza dei punti di fissaggio quando vengono serrati con le coppie definite a disegno.
In impianti chimici, nel trattamento delle acque e nei laboratori di analisi, valvole, sedi e anelli di tenuta a contatto con fluidi aggressivi sono spesso realizzati in tecnopolimero, con l'obiettivo di contenere la corrosione rispetto a soluzioni metalliche esposte agli stessi fluidi e, di conseguenza, la frequenza degli interventi di manutenzione. Le scelte progettuali più delicate riguardano qui gli accoppiamenti con le guarnizioni e l'eventuale presenza di filettature o inserti metallici, elementi da validare insieme al materiale e non in un secondo momento.
Da verificare sul prototipo: la compatibilità chimica reale con la sostanza prevista e la tenuta delle guarnizioni nelle condizioni effettive di esercizio, non solo sulla scheda tecnica del materiale.
Cambio formato su una linea di confezionamento, un componente igienico da migliorare, un pezzo che il fornitore della macchina non produce più: sono situazioni tipiche in cui serve un componente su misura, realizzato in piccola serie, destinato però a un contesto regolato. Qui la progettazione cambia pelle: contano la pulibilità delle superfici, l'assenza di spigoli dove potrebbero accumularsi residui, la finitura e la tracciabilità del materiale impiegato.
Per i materiali destinati al contatto con alimenti, il Regolamento (UE) n. 10/2011 della Commissione europea stabilisce norme specifiche per la fabbricazione e la commercializzazione di materiali e oggetti in plastica, come misura specifica nell'ambito del quadro normativo europeo sui materiali a contatto. Tra le previsioni che interessano chi produce un componente rientrano, tipicamente, l'impiego di sole sostanze incluse in un elenco di sostanze autorizzate a livello europeo, l'obbligo di una dichiarazione di conformità da rendere disponibile a ogni passaggio della filiera diverso dalla vendita al consumatore finale, e la valutazione delle sostanze rilasciate non intenzionalmente durante la lavorazione, il cui rischio resta in capo a chi produce il componente. Vale la pena ricordarlo: un materiale idoneo al contatto alimentare non rende automaticamente conforme il componente finito, perché la conformità riguarda anche il processo produttivo e la documentazione che lo accompagna.
Un discorso simile vale per i dispositivi medici. La biocompatibilità, nella serie di norme ISO 10993 — la cui norma quadro è stata aggiornata nel 2025 — si dimostra attraverso una valutazione biologica strutturata, integrata in un processo di gestione del rischio previsto dal Regolamento MDR (UE) 2017/745. La classificazione della durata di contatto previsto — limitata entro 24 ore, prolungata fino a 30 giorni, a lungo termine oltre i 30 giorni — incide direttamente su quali verifiche sono richieste prima di considerare un componente idoneo all'uso previsto.
Da verificare sul prototipo, in questi contesti: non solo le quote, ma la documentazione che accompagna il materiale e il processo, perché è quella a rendere il componente davvero conforme.
Banchi prova, strumenti di misura e componenti per apparecchiature di laboratorio richiedono spesso una buona stabilità dimensionale e un'interfaccia precisa con parti metalliche o guarnizioni. Le geometrie ricorrenti — canali di passaggio, sedi calibrate, interfacce di fissaggio — sono proprio il terreno in cui la fresatura CNC può rendere bene, perché permette di ottenere superfici di riferimento precise in un'unica lavorazione, senza dover sempre ricorrere a passaggi successivi.
Da verificare sul prototipo: la tenuta di una sede per O-ring e la compatibilità dimensionale in un accoppiamento misto plastica-metallo, dove le tolleranze dei due materiali seguono logiche diverse.
Un metodo che riduce tempi e rilavorazioni parte sempre dalla stessa domanda: a cosa deve resistere davvero il pezzo? Definire carichi, temperatura di esercizio, eventuale contatto chimico e numero di cicli previsti è il primo passaggio, prima ancora di pensare al materiale. Il secondo è scegliere il tecnopolimero in base alla prestazione richiesta e non per abitudine, perché un POM e un PEEK, pur sembrando intercambiabili.
commenti 0****