Curiosità
di Redazione Picenotime
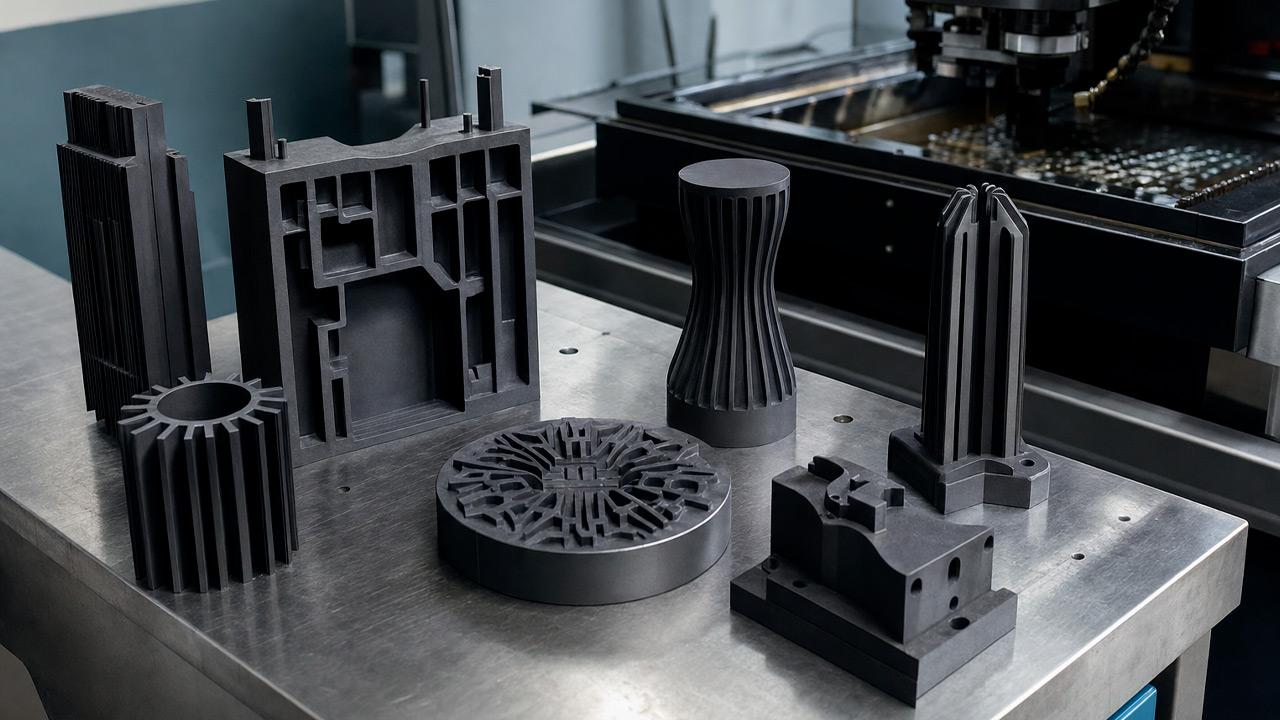
Perché due elettrodi apparentemente identici si comportano in modo diverso in macchina? Nella maggior parte dei casi la causa non sta nei parametri, ma nel materiale: differenze di densità, granulometria e struttura interna cambiano usura, tenuta degli spigoli e stabilità del ciclo. Su una commessa con più cavità e più turni, quella variabilità diventa fermi macchina, riprese e consegne che slittano.
Chi gestisce un reparto di elettroerosione a tuffo conosce la scena: stesso programma, stesso settaggio, stesso operatore, e due elettrodi che arrivano a fine ciclo con un consumo diverso. Uno tiene lo spigolo, l'altro lo perde. Uno chiude la cavità in tolleranza, l'altro obbliga a una ripresa di lucidatura. È in quel margine invisibile che si consuma una parte consistente della capacità produttiva di un'officina stampi.
Chiamiamo continuità produttiva la capacità di ottenere lo stesso risultato, negli stessi tempi, indipendentemente dal lotto di materiale, dal turno e dalla commessa. Tre ingredienti: ripetibilità dimensionale, tempi ciclo prevedibili, qualità superficiale costante. Se uno dei tre salta, salta la pianificazione.
L'elettroerosione a tuffo ha una caratteristica che la rende particolarmente sensibile alla qualità del consumabile: l'elettrodo non è un utensile che taglia, è la forma che viene copiata in negativo nel pezzo. Un utensile da taglio usurato si sostituisce e il particolare successivo torna a posto. Un elettrodo che si consuma in modo anomalo, invece, ha già lasciato la sua firma nella cavità: la correzione arriva sempre dopo, sotto forma di ripresa o di aggiustaggio manuale.
I fermi, in questo reparto, raramente arrivano da guasti eclatanti. Arrivano da microinterruzioni: processo che si fa instabile, allarmi che obbligano a ridurre l'aggressività, cicli che si allungano senza una ragione documentata, elettrodi da rifare all'ultimo momento. Sommate su un mese, queste perdite pesano spesso più di un guasto singolo, perché non compaiono in nessun registro e quindi nessuno le aggredisce.
Affidabilità non vuol dire materiale pregiato. Vuol dire comportamento prevedibile. Una grafite affidabile è quella che, a parità di condizioni, si usura secondo una curva nota, mantiene l'integrità degli spigoli fino alla fine del ciclo e non introduce sorprese dimensionali tra il primo elettrodo di una serie e il dodicesimo.
Da qui discende il concetto che più spesso manca nelle specifiche d'acquisto: l'uniformità. Uniformità interna al singolo blocco — la grafite è un materiale ottenuto per formatura e grafitizzazione, e la sua struttura non è necessariamente identica al centro e in periferia — e uniformità tra forniture successive. Il secondo aspetto è quello che brucia più ore. Un reparto tara i propri cicli su un materiale, costruisce nel tempo un patrimonio implicito di conoscenze su tempi di erosione e compensazioni, e rischia di azzerarlo quando arriva un lotto con caratteristiche leggermente diverse, acquistato però con la stessa descrizione generica.
C'è un corollario poco discusso: la continuità dipende anche dalla reperibilità. Se il grado abituale non è disponibile e si ripiega su un equivalente, la commessa in corso eredita due popolazioni di elettrodi diverse, con tutto ciò che ne segue in termini di correzioni. Per questo, nella qualifica di un fornitore di consumabili per EDM, la capacità di garantire lo stesso grado a distanza di mesi e l'identificazione dei lotti dovrebbero pesare come criteri autonomi, accanto al prezzo al chilo. Sono requisiti che un ufficio acquisti può scrivere in capitolato e verificare nel tempo — e la verifica comincia dall'assortimento di chi fornisce.
Per chi vuole ridurre la frammentazione degli acquisti può essere utile appoggiarsi a un catalogo che copra più famiglie di consumabili: TECNO E.D.M., ad esempio, presenta sezioni dedicate agli elettrodi di grafite e alla grafite come materiale, agli elettrodi in rame, al rame e rame-tungsteno, al filo per elettroerosione, ai filtri per tuffo e filo e alle attrezzature per EDM, insieme a un'area di documentazione scaricabile e a un programma dedicato al recupero dei consumabili. Poter confrontare alternative coerenti con l'applicazione all'interno dello stesso canale aiuta a impostare la scelta del grado sulla geometria del pezzo; la disponibilità continuativa, invece, non si dà per scontata: è un criterio da chiedere esplicitamente e da monitorare fornitura dopo fornitura.
Il comparto, del resto, non è una nicchia marginale. Secondo un report di settore aggiornato al 19 giugno 2024, il mercato degli elettrodi di grafite valeva 6.564,2 milioni di dollari nel 2019, con una proiezione a 11.356,4 milioni entro il 2027 e un tasso di crescita annuo composto del 9,9% nel periodo 2020-2027. Sono cifre che spiegano perché l'offerta si sia articolata in decine di gradi commerciali: per chi compra, però, questa ricchezza si traduce in rischio di confusione ogni volta che la specifica interna resta vaga.
Tradurre le schede tecniche in rischi operativi è l'esercizio più utile che un responsabile di produzione possa fare. Vale la pena leggerle per tendenze, senza trasformare indicazioni generali in leggi fisiche: il comportamento reale dipende anche da geometria, dielettrico, generatore e strategia di lavorazione.
La dimensione media dei grani è correlata al livello di dettaglio riproducibile e alla finitura ottenibile. Le grane fini e ultrafini vengono in genere impiegate dove servono spigoli vivi, nervature sottili e rugosità basse; le grane più grossolane si usano spesso dove conta la velocità di asportazione in sgrossatura. Il problema pratico nasce quando la classe di grana non è coerente con la geometria: su un particolare molto sottile un elettrodo di grafite a grana grossa può cedere in punta, e il cedimento difficilmente si nota prima dell'erosione. Si nota dopo, sul pezzo.
Alle strutture più dense e omogenee si associa in genere una maggiore resistenza meccanica e, in molte applicazioni, un'usura più regolare. Dove la porosità è elevata o distribuita in modo disomogeneo, in officina si osserva spesso maggiore fragilità in manipolazione e un consumo meno costante tra elettrodi nominalmente uguali. Non serve inseguire il valore di densità più alto in assoluto: serve che il valore dichiarato resti lo stesso, fornitura dopo fornitura.
È un dato dichiarato in scheda e conviene trattarlo come un requisito contrattuale, non come un'informazione accessoria. Il punto pratico è la costanza: una resistività stabile tra lotti permette di riutilizzare la libreria di settaggi con esiti attesi, mentre variazioni tra forniture possono richiedere ritocchi ai parametri, cioè tempo di messa a punto che si ripete invece di essere capitalizzato.
La grafite è fragile. Scheggiature in movimentazione, piccole criccature in fresatura, angoli danneggiati in attrezzaggio sono difetti che l'operatore tende a considerare estetici e che invece possono cambiare il comportamento in erosione. Va poi considerata la possibile anisotropia legata alla direzione di formatura del blocco: se i grezzi vengono tagliati senza una convenzione interna sull'orientamento, due elettrodi gemelli possono lavorare in modo diverso. Definire e rispettare un orientamento costante è una regola a costo quasi nullo che elimina una fonte di rumore.
Cinque controlli da mettere in specifica, nell'ordine: 1) classe di grana coerente con le geometrie tipiche dell'azienda; 2) intervallo di densità dichiarato; 3) resistività attesa; 4) identificazione del lotto su materiale e documenti; 5) disponibilità continuativa del grado scelto, verificata nel tempo e non solo all'offerta. Sono cinque righe di capitolato che valgono più di molte trattative sul prezzo.
Il beneficio più immediato è la riduzione del tempo di messa a punto. Con un materiale stabile la libreria di parametri diventa un patrimonio riutilizzabile, non una base da rivedere a ogni commessa. Il secondo beneficio è l'usura prevedibile: se conosco il consumo dell'elettrodo, dimensiono correttamente il set di sgrossatura e finitura, compenso una volta sola e non scopro a fine ciclo di avere una cavità fuori misura.
C'è poi l'effetto sulla saturazione degli impianti. Una macchina che lavora di notte senza presidio rende solo se il ciclo arriva in fondo. Ogni microfermo notturno significa ore che nessuno recupera. La variabilità del consumabile, in questo senso, erode capacità produttiva in silenzio: non appare come scarto, appare come lentezza generalizzata e come tempi di consegna che si allungano senza una causa identificata.
Una checklist rapida, utile a officina e qualità:
elettrodi gemelli con consumo visibilmente diverso a fine ciclo;
spigoli che cedono su alcuni pezzi e tengono su altri, a parità di geometria;
polverosità anomala in fresatura o bordi che si sbriciolano al contatto;
aumento di allarmi e microfermi, con l'operatore che abbassa l'aggressività per portare a casa il ciclo;
rugosità diverse tra cavità della stessa commessa, rilevate solo in fase di lucidatura;
crescita delle rilavorazioni a valle: aggiustaggi, riprese di erosione, lucidature extra non preventivate;
scarti intermittenti, concentrati in certi periodi.
L'ultimo punto merita attenzione. Quando un difetto compare e sparisce senza logica apparente, la prima variabile da interrogare non è l'operatore né la macchina: è il materiale in ingresso, insieme alla possibilità di risalire al lotto.
Molti ordini di grafite vengono emessi con una descrizione approssimativa e una dimensione. È il modo più rapido per introdurre variabilità. Una specifica utile contiene almeno: classe di grana, intervallo di densità, resistività attesa, tolleranze dimensionali del grezzo, requisito esplicito di costanza tra lotti e obbligo di identificazione del lotto sul materiale e sui documenti di trasporto.
Sull'accettazione in ingresso conviene essere realistici: nessuna officina stampi farà analisi di laboratorio su ogni fornitura. Ma un controllo visivo su bordi e integrità, una verifica dimensionale a campione e la registrazione del lotto sono attività da pochi minuti che rendono possibile, mesi dopo, ricostruire la causa di un problema. Accanto a questo serve una regola di magazzino: niente mix di lotti diversi dentro la stessa commessa critica, gestione FIFO, segregazione fisica dei residui.
Nella qualifica del fornitore, infine, vale la pena pesare elementi che non compaiono nell'offerta economica: ampiezza e stabilità dell'assortimento, presenza di un referente tecnico in grado di discutere di applicazioni e non solo di quantità, disponibilità di schede tecniche consultabili, imballo adeguato. La grafite può danneggiarsi in trasporto: per questo imballo e movimentazione vanno considerati in fase di qualifica, non trattati come dettagli logistici. Ridurre il numero di interlocutori sui consumabili aiuta anche a semplificare le verifiche quando qualcosa non torna.
Il materiale può arrivare perfetto e degradarsi in casa. Lo stoccaggio in ambienti polverosi o umidi, gli urti durante la movimentazione, l'appoggio diretto su superfici metalliche sono cause comuni di difetti che poi nessuno collega all'esito in erosione.
In fresatura contano utensili dedicati, strategie che riducano le forze sui particolari sottili e soprattutto un'aspirazione efficace. La polvere di grafite è abrasiva, conduttiva e molto fine: contamina guide e quadri elettrici, riduce la vita delle macchine e apre un tema di igiene industriale. Sul fronte sicurezza, la valutazione del rischio legato alle polveri combustibili rientra nel quadro delle direttive europee ATEX — l'acronimo sta per ATmosphere EXplosive — con la 1999/92/CE che definisce i requisiti minimi di salute e sicurezza per i luoghi di lavoro e la suddivisione in zone in funzione della probabilità di presenza di atmosfera esplosiva, e la 2014/34/UE relativa ai prodotti, recepita in Italia con il D.Lgs. 85 del 19 maggio 2016 e applicabile ai prodotti immessi sul mercato dal 20 aprile 2016. Il contesto normativo per la gestione del rischio esplosione nei luoghi di lavoro comprende anche il D.Lgs. 81/2008. Non tutte le lavorazioni ricadono negli stessi obblighi: la verifica va fatta con il servizio prevenzione e protezione, non a sensazione.
Ultima pratica, banale e trascurata: marcare l'elettrodo. Un codice che leghi elettrodo, lotto di grafite e commessa trasforma un'anomalia inspiegabile in un dato analizzabile. Senza quel collegamento, ogni indagine sui fermi resta un'opinione.
Il confronto tra materiali resta aperto e legittimo: la grafite viene apprezzata per leggerezza e lavorabilità, il rame per la finitura ottenibile su determinate applicazioni, il rame-tungsteno è la scelta tipica dove servono elevata tenuta e geometrie critiche di piccole dimensioni. Non è una gara, è una scelta per applicazione. Il punto di continuità è un altro: la decisione va presa in fase di progettazione dell'elettrodo e codificata, così che la stessa geometria venga eseguita sempre con la stessa famiglia di materiale. Cambiare materiale in corsa, per ragioni di magazzino, è una delle fonti di variabilità più costose e meno tracciate.
Barre, piastre e blocchi vanno scelti in modo da ricavare l'elettrodo con un sovrametallo ragionevole e, soprattutto, con un orientamento coerente. Sprecare materiale non conviene, ma inseguire la resa massima tagliando i grezzi in direzioni diverse a ogni commessa introduce esattamente quel rumore che si sta cercando di eliminare. Un disegno interno del grezzo standard, per ogni famiglia di elettrodi ricorrenti, è un investimento organizzativo modesto con effetti immediati sulla ripetibilità.
Nell'erosione a filo il consumabile è il filo, accompagnato da guide, contatti e filtri; nel tuffo è l'elettrodo, con dielettrico e filtrazione a fare da contesto. Le tecnologie sono distinte, ma il ragionamento sulla continuità è identico: qualità costante del consumabile, filtrazione efficiente e acqua trattata correttamente determinano la stabilità del processo più di molti interventi sul programma. Anche qui, tenere sotto controllo i lotti di filo e i cicli di sostituzione dei filtri significa rendere confrontabili i risultati nel tempo.
Sì, e vale la pena informarsi: esistono programmi di recupero dedicati ai consumabili EDM, e la gestione ordinata degli scarti — sfridi di grafite, filo esausto, filtri — ha anche un effetto collaterale utile sull'uniformità, perché impone di separare e identificare i materiali invece di accumularli in un unico contenitore.
Stampo multicavità, decine di elettrodi tra sgrossatura e finitura, lavorazione distribuita su più turni e su più macchine. È la situazione in cui la variabilità si moltiplica: ogni piccola differenza di materiale incontra una diversa combinazione di operatore, macchina e momento della giornata. Il risultato è un reparto che passa il tempo a correggere invece di produrre.
L'intervento non è esotico: consolidare la specifica su un numero ristretto di gradi, acquistarli con continuità dallo stesso canale, registrare i lotti, vietare il mix su commesse critiche, standardizzare l'orientamento di taglio dei grezzi. Il risultato atteso è meno tempo di setup, meno riprese, cicli notturni che arrivano in fondo. Non è un guadagno spettacolare sul singolo pezzo; è un guadagno strutturale sulla prevedibilità delle consegne, che è poi il criterio con cui un cliente giudica un'officina.
Esiste una tendenza diffusa a cercare efficienza a valle: nuovi generatori, strategie CAM più raffinate, automazione del carico. Sono leve valide, ma agiscono su un processo che resta instabile alla radice se il consumabile cambia comportamento senza preavviso. Lavorare sull'uniformità del materiale è meno visibile e costa meno di un impianto nuovo, e restituisce ciò che a un reparto di elettroerosione serve davvero: la possibilità di promettere una data e rispettarla. In un mestiere dove il valore si misura in tolleranze e in ore macchina, l'affidabilità del materiale è una forma di assicurazione sulla capacità produttiva — e, come tutte le assicurazioni, la si apprezza soprattutto quando si è smesso di pagarla.
commenti 0****